
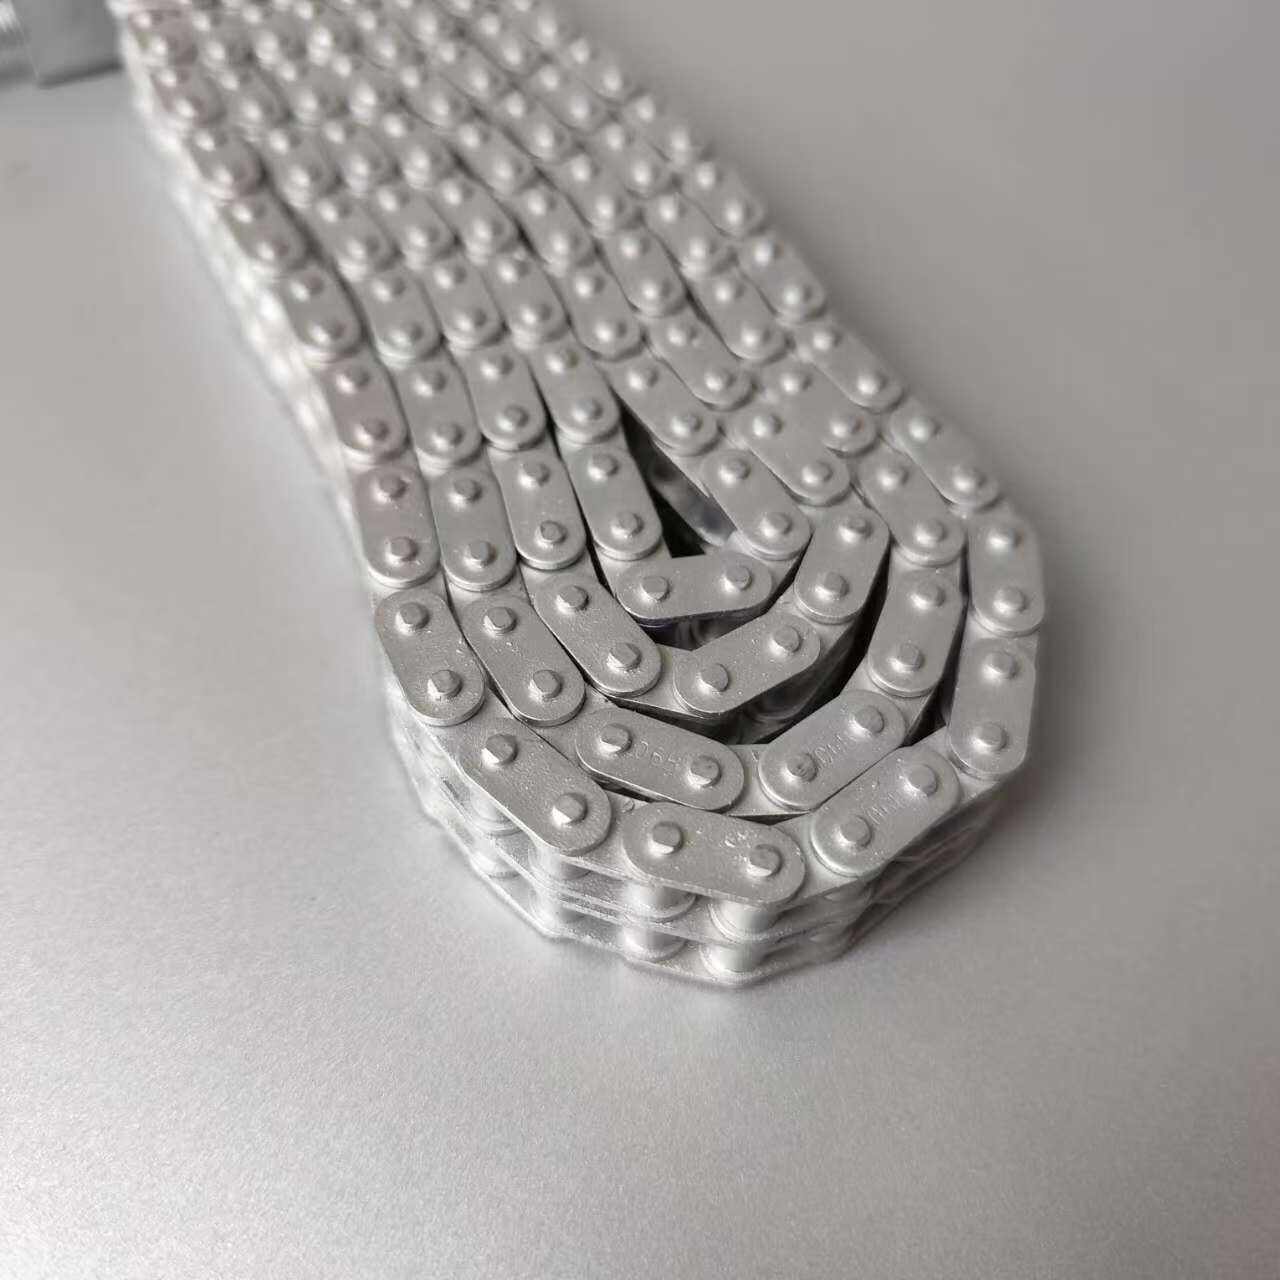
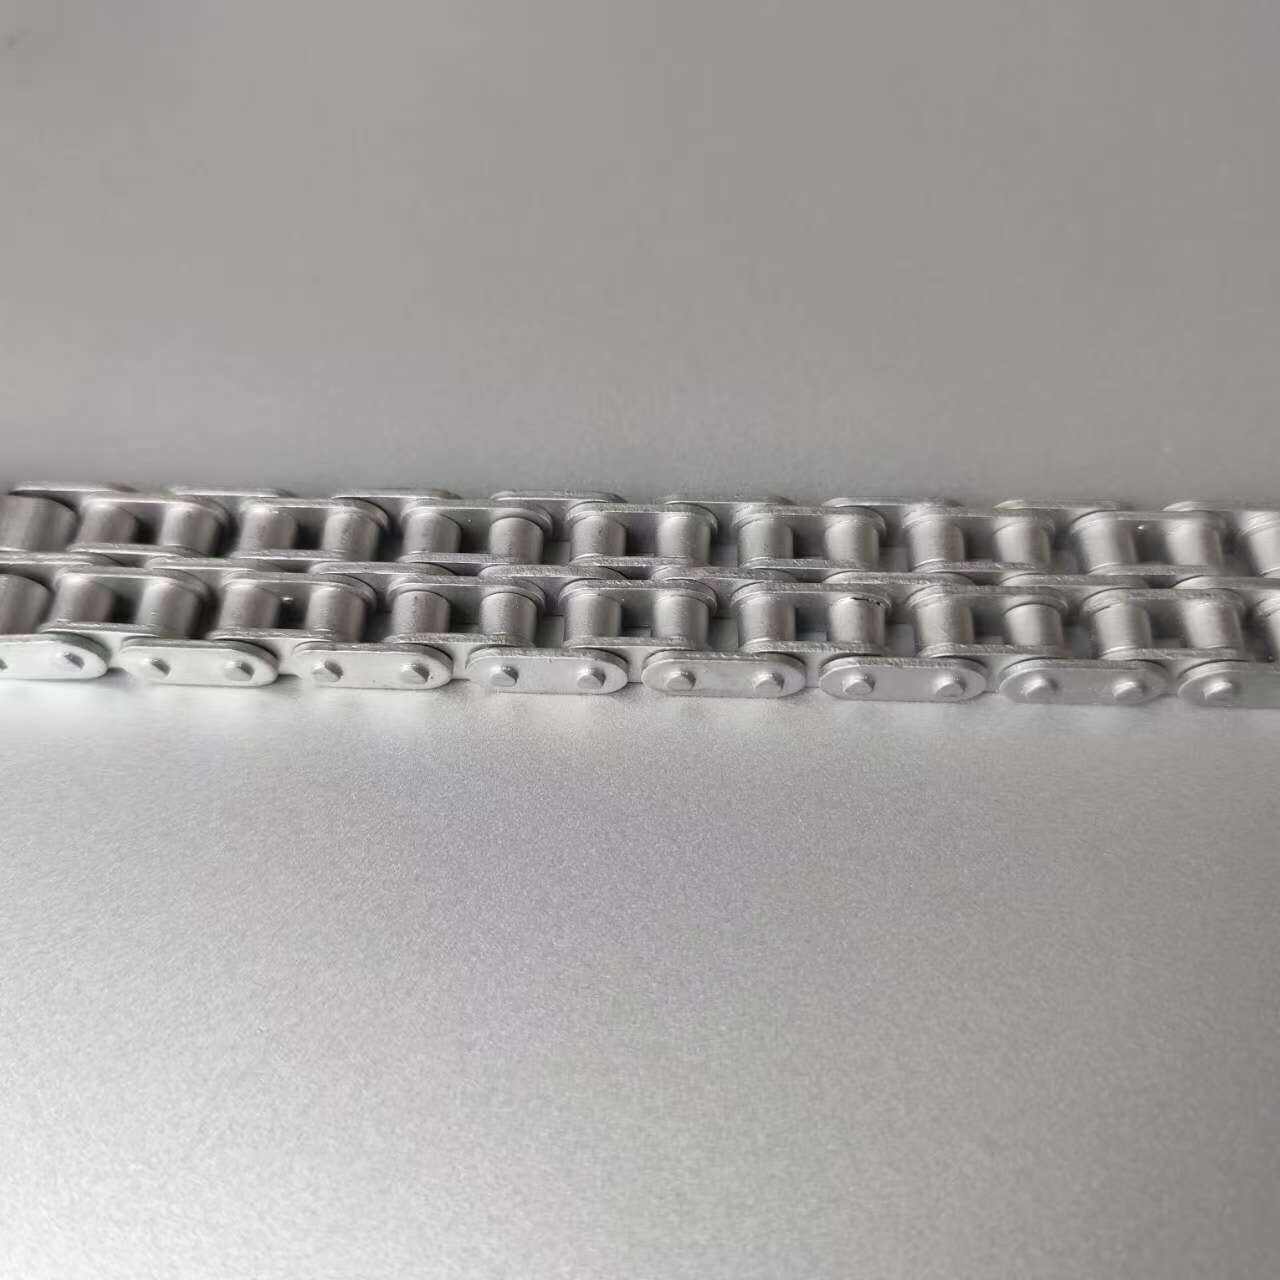
Dacromet" es un término transliterado y su nombre en inglés es "DACROMET". Esta tecnología de tratamiento de superficies tiene una amplia gama de aplicaciones en el campo industrial debido a sus propiedades de recubrimiento únicas.


Dacromet se desarrolló por primera vez a finales de los años cincuenta. En aquella época, en los fríos inviernos de América del Norte y el norte de Europa, la sal se utilizaba habitualmente en las carreteras para reducir el punto de congelación y aliviar el tráfico, pero los iones cloruro del cloruro de sodio erosionaban el sustrato de acero, provocando graves daños a los vehículos. El científico estadounidense Mike Martin desarrolló un recubrimiento soluble en agua-altamente disperso con escamas de zinc como componente principal, junto con escamas de aluminio, ácido crómico y agua desionizada como disolventes. Después de un proceso de recubrimiento y horneado de circuito completamente cerrado-, se formó una capa delgada que resistió con éxito la erosión de los iones de cloruro, lo que marcó un nuevo nivel en la tecnología anticorrosión- y revolucionó el inconveniente de la corta vida útil de los procesos anticorrosión tradicionales.
En la década de 1970, la empresa japonesa NDS introdujo la tecnología Dacromet de la empresa estadounidense MCI, compró los derechos de uso en la región de Asia-Pacífico y adquirió una participación mayoritaria en la empresa estadounidense MCI. Después de ser mejorada por Japón, la tecnología Dacromet se desarrolló rápidamente en Japón, con el surgimiento de más de 100 fábricas de recubrimientos y más de 70 unidades farmacéuticas. En 1994, China introdujo oficialmente la tecnología Dacromet procedente de Japón. Inicialmente, solo se usaba en la industria de defensa y autopartes nacionales, y luego se aplicó a diversas industrias como energía, construcción, ingeniería oceánica, electrodomésticos, hardware y piezas estándar, ferrocarriles, puentes, túneles, barandillas de carreteras, petroquímica, bioingeniería, dispositivos médicos, pulvimetalurgia, etc.
Definición y principio
1.Definición
El recubrimiento Dacromet, también conocido como recubrimiento de zinc-cromo, es un nuevo tipo de tecnología de tratamiento de superficies metálicas. Es un recubrimiento inorgánico-soluble en agua elaborado con polvo de zinc, polvo de aluminio y anhídrido crómico como materiales base.
2.Principio
Después de aplicar el recubrimiento a la superficie de una pieza de metal y luego hornearlo a alta temperatura, el agua del recubrimiento se evapora y se produce una reacción química entre el ácido crómico, el zinc y el aluminio, formando una película de conversión inorgánica amorfa, que es el recubrimiento de Dacromet. Este recubrimiento puede adherirse firmemente a la superficie del metal y proporcionar una buena protección al metal.
3.Características de rendimiento
Alta resistencia a la corrosión: el zinc y el aluminio en el recubrimiento de Dacromet actúan como ánodos de sacrificio y los cromatos forman una película pasiva. Tiene mejor resistencia a la corrosión en pruebas de niebla salina que el galvanizado tradicional, por ejemplo, más de 1000 horas frente a . 200 - 300 horas.
Sin riesgo de fragilización por hidrógeno: a diferencia de la galvanoplastia tradicional, el tratamiento con Dacromet no contiene hidrógeno.
Buena resistencia al calor: el recubrimiento mantiene un rendimiento estable a 250 - 300 grados, por ejemplo, se utiliza en piezas de escape de automóviles para resistir la corrosión y la oxidación.
Buena permeabilidad: puede cubrir todas las partes de piezas de trabajo con formas-complejas, incluidos huecos, agujeros y roscas, lo que garantiza una protección eficaz.
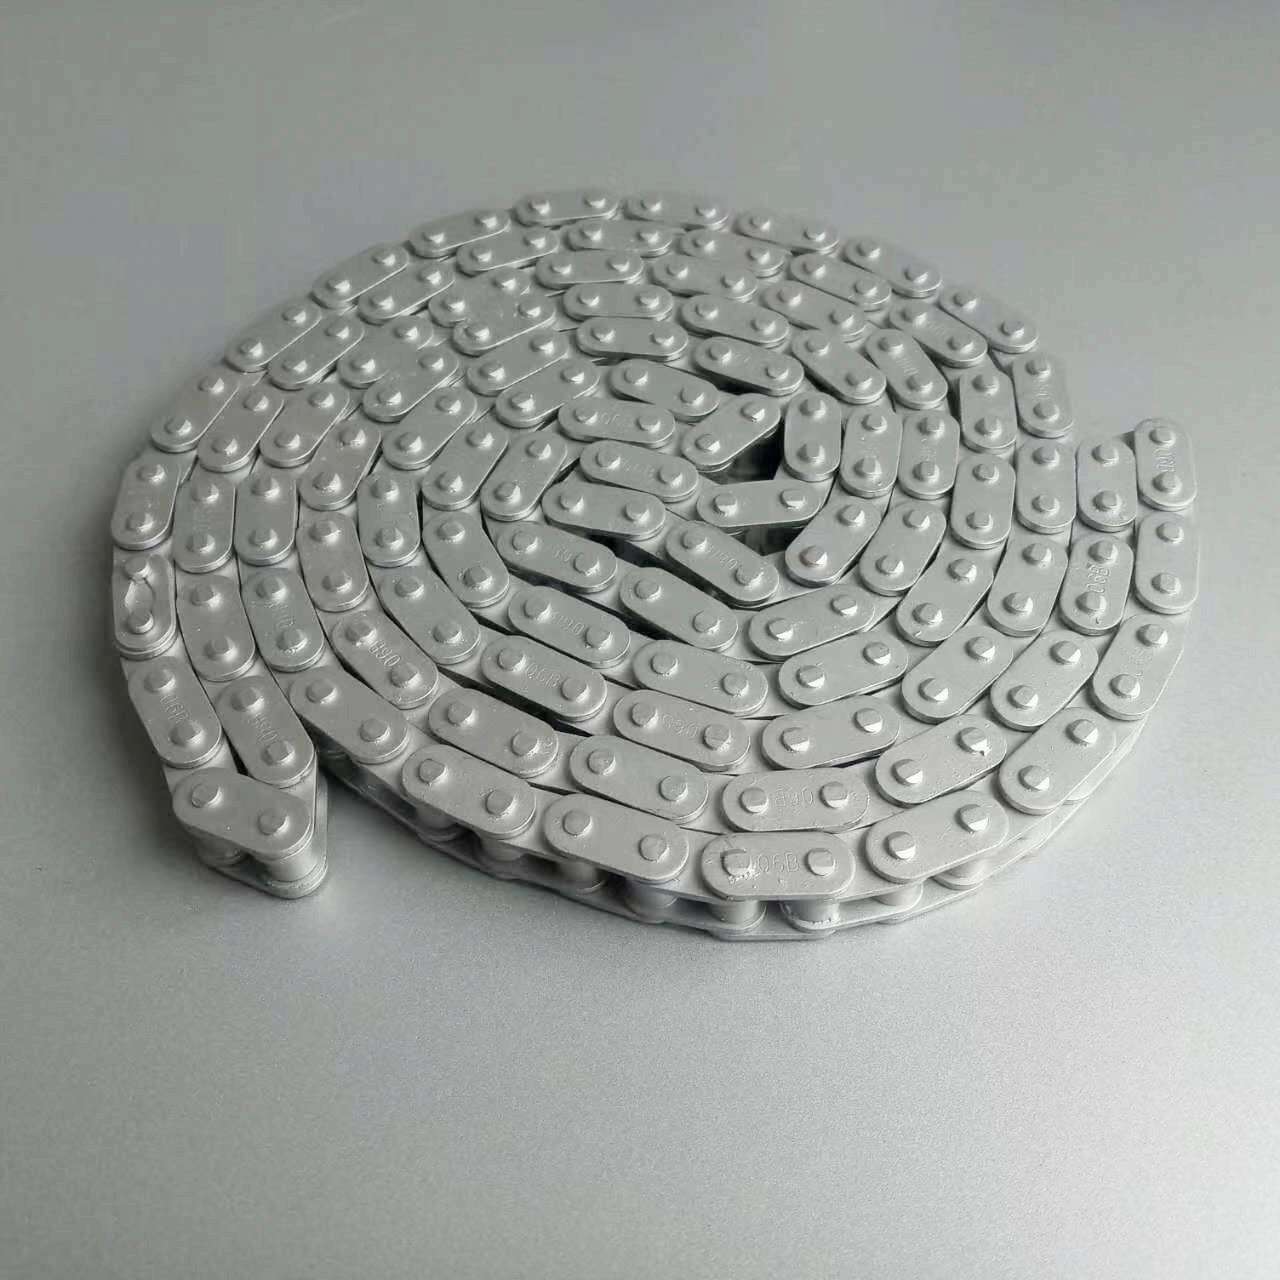
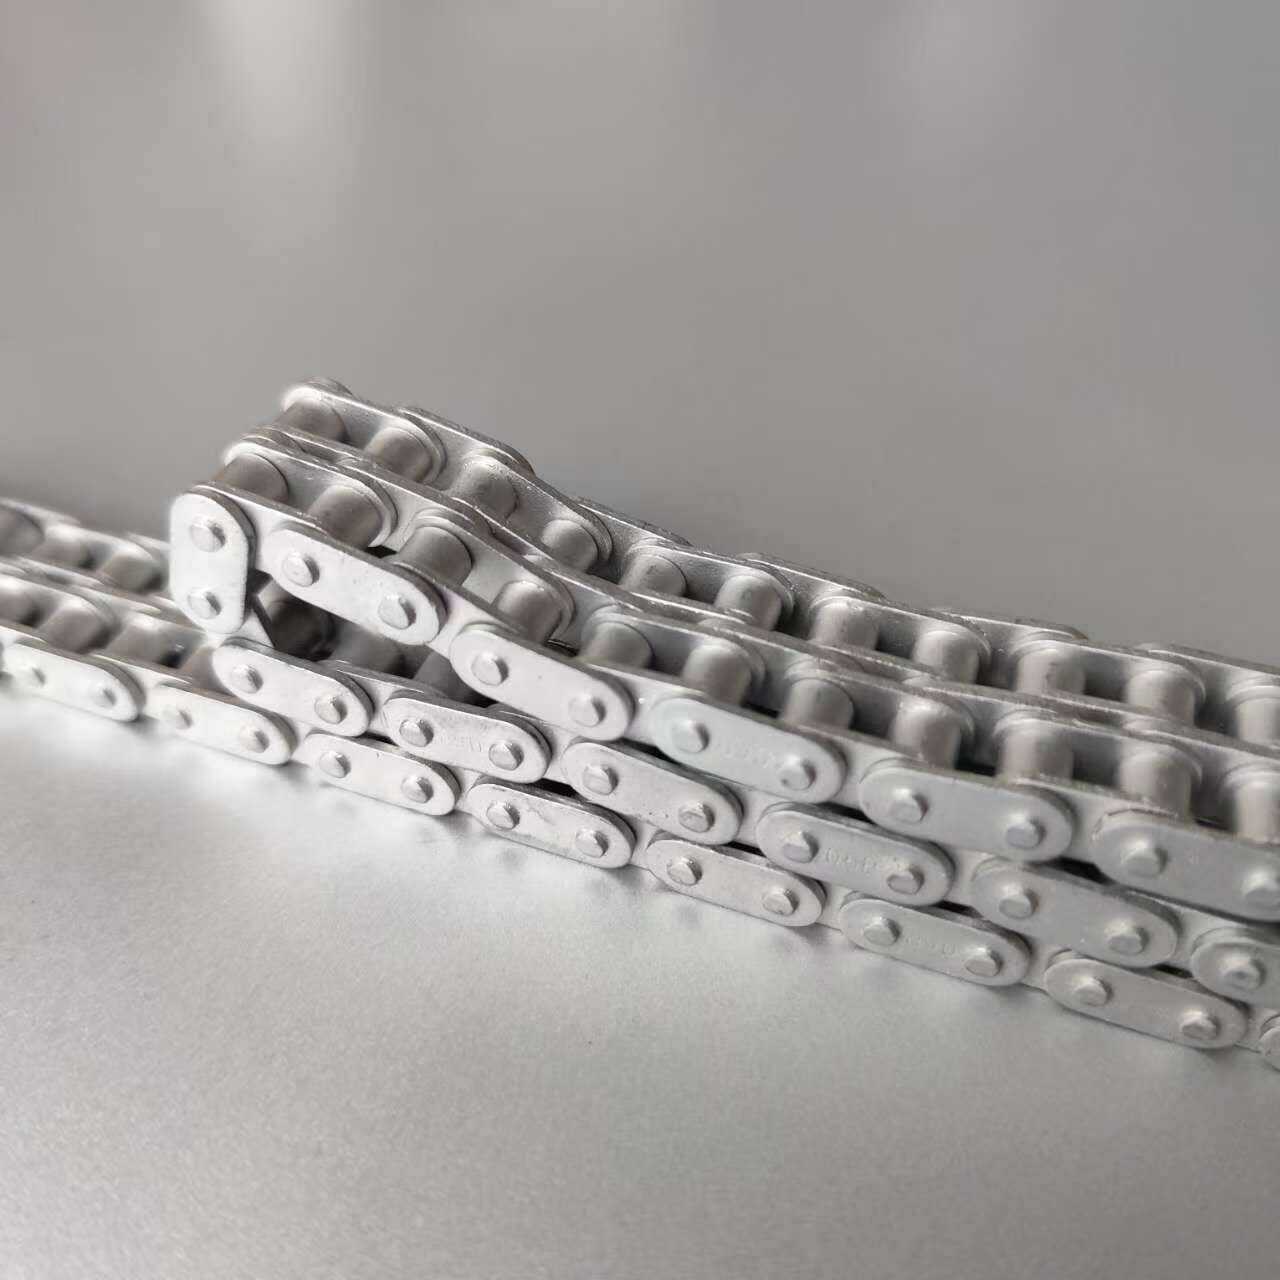
Flujo de proceso
Pretratamiento
Desengrase con solvente: use solventes orgánicos como tricloroetileno, etanol y acetona para eliminar las manchas de aceite en la superficie de las piezas de trabajo metálicas para evitar la influencia de las manchas de aceite en la adhesión de recubrimientos posteriores. También se pueden utilizar agentes desengrasantes químicos alcalinos para desengrasar. Remoje la pieza de trabajo en la solución de agente desengrasante a una temperatura determinada y luego enjuáguela con agua limpia.
Granallado: a través de una máquina de granallado, abrasivos como perdigones de acero y perdigones cortados con alambre se proyectan a alta velocidad sobre la superficie de la pieza de trabajo para eliminar impurezas como incrustaciones de óxido, herrumbre y escoria de soldadura en la superficie de la pieza de trabajo, formando una cierta rugosidad en la superficie de la pieza de trabajo y aumentando la fuerza de unión entre el recubrimiento y el sustrato.
Tratamiento de recubrimiento
Pulverización o inmersión:
Oración: Para piezas de trabajo con formas complejas, tamaños grandes o no aptas para inmersión, use una pistola rociadora para rociar uniformemente el recubrimiento Dacromet sobre la superficie de la pieza de trabajo, prestando atención a controlar el espesor y la uniformidad de la pulverización.
Inmersión: sumerja la pieza de trabajo limpia en una solución de recubrimiento Dacromet para que la superficie de la pieza de trabajo absorba completamente la solución de recubrimiento. El tiempo de remojo depende del material, la forma de la pieza de trabajo y la formulación de la solución de recubrimiento, y generalmente oscila entre unos pocos segundos y unos pocos minutos.
Eliminación o nivelación de líquidos:
Eliminación de líquidos: para piezas de trabajo tratadas por inmersión, después de sacarlas, colóquelas en un dispositivo de secado giratorio- y elimine el exceso de solución de recubrimiento en la superficie de la pieza de trabajo mediante fuerza centrífuga para uniformar el espesor del recubrimiento y evitar la acumulación de líquido y el hundimiento.
Nivelación: La pieza de trabajo rociada se puede nivelar bajo ciertas condiciones de temperatura y humedad para que la solución de recubrimiento se nivele naturalmente en la superficie de la pieza de trabajo y mejore aún más la uniformidad del recubrimiento.
Tratamiento de curación
Pre-horneado: coloque la pieza de trabajo recubierta con Dacromet en un horno o túnel de secado y hornee previamente-a una temperatura más baja (como 100 - 150 grados) para que el agua y los disolventes orgánicos de la solución de recubrimiento se volatilicen inicialmente. El tiempo de pre-horneado generalmente es de 10 - 20 minutos.
Sinterización a alta-temperatura: la pieza de trabajo pre-cocida continúa sinterizándose a una temperatura más alta (aproximadamente 300 grados) para hacer que las partículas metálicas como zinc y aluminio en la solución de recubrimiento reaccionen con ácido crómico, etc., formando un recubrimiento denso de zinc-cromo. El tiempo de sinterización suele ser de 30 - 60 minutos. El tiempo y la temperatura específicos dependen de la formulación de la solución de recubrimiento y de los requisitos de la pieza de trabajo.
Post-tratamiento
Enfriamiento: la temperatura de la pieza de trabajo después de la sinterización a alta-temperatura es alta y debe enfriarse rápidamente a temperatura ambiente mediante enfriamiento natural o enfriamiento por aire, enfriamiento por agua, etc., para evitar la disminución del rendimiento del recubrimiento o la deformación de la pieza de trabajo debido a una permanencia prolongada-a una temperatura alta.
Inspección: realice una inspección de la apariencia de la pieza de trabajo tratada para verificar si el recubrimiento es uniforme y completo, y si hay defectos como falta de recubrimiento, ampollas y grietas; al mismo tiempo, realice pruebas de rendimiento relevantes, como la prueba de niebla salina y la prueba de adhesión, para garantizar que la calidad del recubrimiento cumpla con los requisitos.
Embalaje y almacenamiento: Empaque la pieza de trabajo calificada inspeccionada para evitar daños y contaminación del recubrimiento durante el almacenamiento y transporte, y guárdela en un ambiente seco y ventilado.
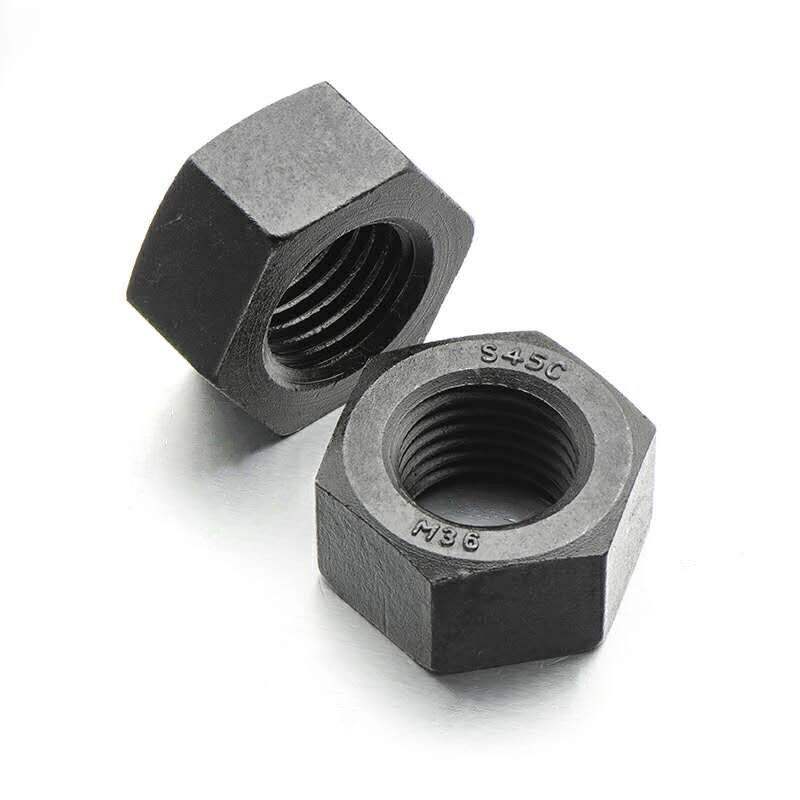
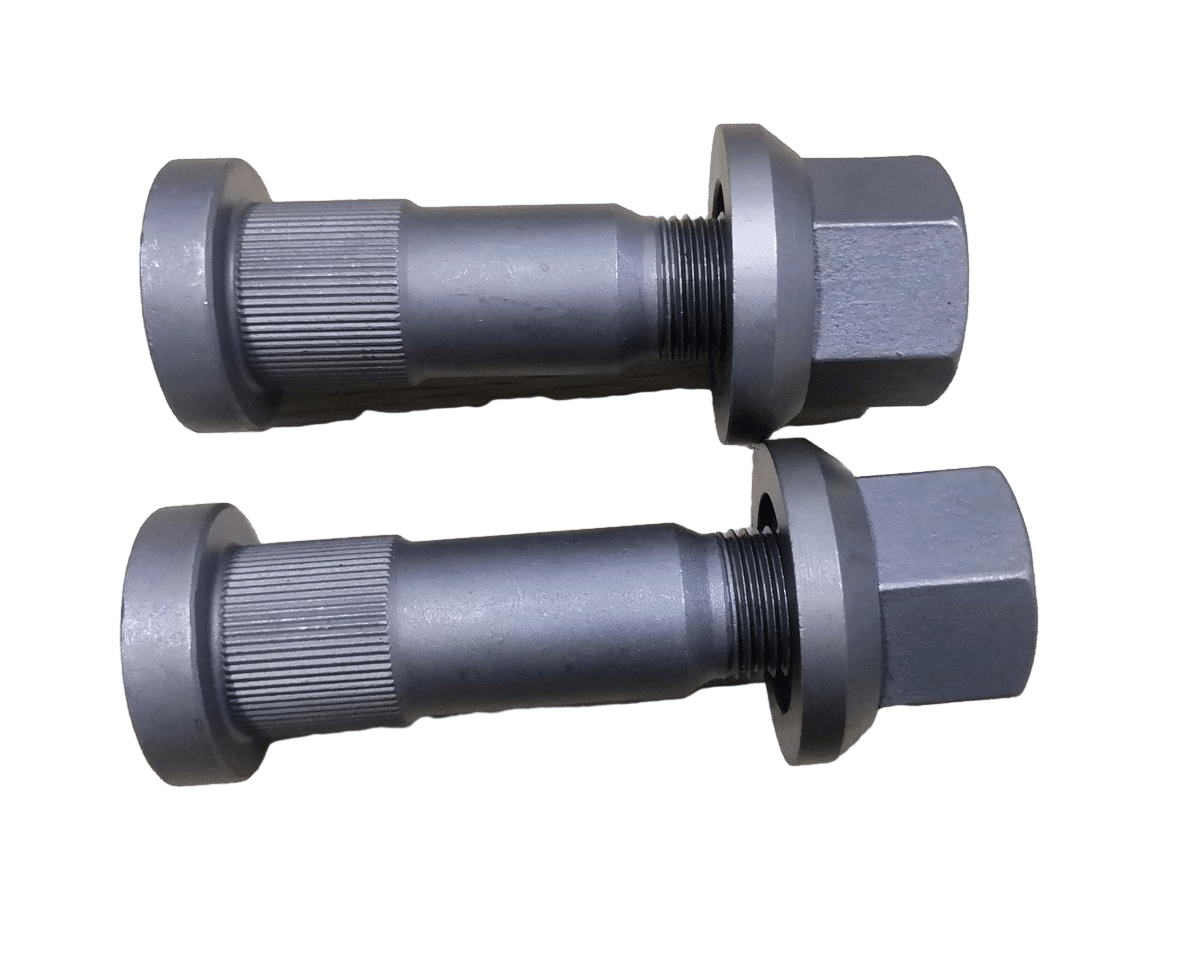
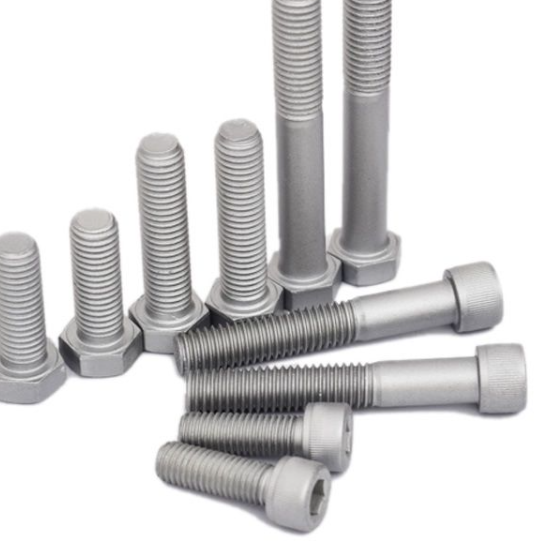
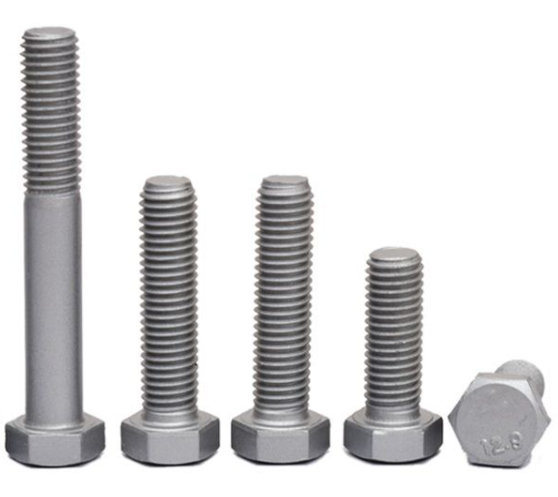
Características
Ventajas del recubrimiento Dacromet
Excelente resistencia a la corrosión: aunque el espesor de la película Dacromet es de solo 4 - 8μm, su efecto de prevención de la oxidación es más de 7 - 10 veces mayor que el de los métodos tradicionales de electro-galvanización, galvanización en caliente-o revestimiento. No ha aparecido óxido rojo después de más de 1200 h de prueba de niebla salina.
Buena resistencia al calor: puede resistir la corrosión a altas temperaturas-y la temperatura resistente al calor-puede alcanzar más de 300 grados. La apariencia apenas cambia durante el uso-largo plazo a 250 grados y la resistencia a la corrosión es muy fuerte. Sin embargo, el proceso de galvanización tradicional se pela y se desecha cuando la temperatura alcanza los 100 grados.
Sin fragilización por hidrógeno: el proceso de tratamiento determina que no existe un fenómeno de fragilización por hidrógeno, lo cual es muy adecuado para recubrir piezas estresadas y evita el peligro de fragilización por hidrógeno del acero de alta-resistencia durante los procesos de decapado y galvanoplastia.
Buena adherencia y rendimiento de repintado: Tiene buena adherencia al sustrato metálico y fuerte adherencia a otros recubrimientos adicionales. Las piezas tratadas son fáciles de pulverizar y colorear, y la adherencia al recubrimiento orgánico supera incluso a la de la película fosfatante.
Buena permeabilidad: puede entrar en orificios profundos, hendiduras estrechas de piezas de trabajo y en las paredes internas de accesorios de tuberías para formar una buena película protectora, resolviendo el problema de la mala capacidad de recubrimiento uniforme y de recubrimiento profundo en el proceso de galvanoplastia.
Sin contaminación ni peligro público: durante todo el proceso de producción, procesamiento y recubrimiento de la pieza de trabajo, no se producen aguas residuales ni gases de escape que contaminen el medio ambiente. No es necesario realizar tres-tratamientos de residuos, lo que reduce el coste del tratamiento.
Buena resistencia a la intemperie: puede resistir la erosión del dióxido de azufre, la lluvia ácida, el humo y el polvo. Su prueba de resistencia al dióxido de azufre puede alcanzar los 3 ciclos y también tiene cierta resistencia a la corrosión de medicamentos químicos, gasolina y aceite de motor.
Desventajas del recubrimiento Dacromet
Algunos componentes son dañinos: en la etapa inicial, algunos Dacromet contenían iones de cromo dañinos para el medio ambiente y el cuerpo humano, especialmente iones de cromo hexavalentes que son cancerígenos. Sin embargo, según las políticas de protección ambiental, el Dacromet actual ya no contiene iones de cromo hexavalente.
Alto consumo de energía: la temperatura de sinterización es relativamente alta (alrededor de 300 grados) y el tiempo es largo. El equipo de curado consume una gran cantidad de energía y tiene un alto costo en este proceso, y el costo consumido representa 1/4 del costo total.
Dureza superficial y resistencia al desgaste deficientes: la dureza de la superficie no es alta y la resistencia al desgaste no es buena. No es adecuado para el contacto y la conexión con piezas hechas de cobre, magnesio, níquel y acero inoxidable, ya que provocará corrosión por contacto y afectará la calidad de la superficie y el rendimiento anticorrosión del producto.
Color único: el color de la superficie suele ser solo blanco-blanco y gris plateado-, que es relativamente único y no es adecuado para aplicaciones que requieren colores personalizados. Aunque se pueden obtener diferentes colores mediante post-tratamiento o recubrimientos compuestos, la complejidad del proceso aumenta.
Mala conductividad: el recubrimiento es un mal conductor y la conductividad no es muy buena. Por lo tanto, no es adecuado para piezas que requieran conexión conductora, como pernos de conexión a tierra de aparatos eléctricos.